
Viis titaanisulami keevitamise meetodit ja kuidas valida
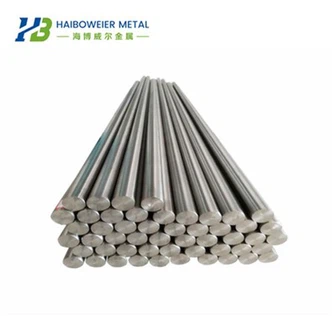
Titaanisulam viitab mitmesugustele titaanist ja muudest metallidest valmistatud metallisulamitele ning on suurepäraste omadustega metallmaterjal. Titaan on oluline ehitusmetall, mis töötati välja 1950. aastatel. Titaanisulamitel on kõrge tugevus, hea korrosioonikindlus ja kõrge kuumakindlus. Seda kasutatakse laialdaselt kosmosetööstuses, lennunduses, keemiatööstuses, nafta, elektrienergia, arstiabi, ehituse, spordikaupade ja muudes valdkondades. Titaanisulami keevitamine on oluline töötlemistehnoloogia, kuid see on ka äärmiselt keeruline tehnoloogia. Kuna titaanisulamid reageerivad kergesti kõrgetel temperatuuridel selliste elementidega nagu hapnik, lämmastik ja vesinik, mille tulemuseks on keevisõmbluse kvaliteedi ja jõudluse halvenemine. Seetõttu nõuab titaanisulamite keevitamine spetsiaalseid meetodeid ja seadmeid, et tagada keevisõmbluse terviklikkus ja töökindlus. Täna tutvustame viit meetodit titaanisulamite keevitamiseks:
1. Gaasvolframkaarkeevitus (GTAW)
See on kaarkeevitusmeetod, mis kasutab mittesulavat volframelektroodi ja inertgaasi kaitset. See sobib titaanist ja titaanisulamist plaatide, torude ja erikujuliste detailide põkkliitmiseks paksusega 0,5–10 mm. Nurga- ja sülekeevitus. Selle meetodi eelised on keevisõmbluse kõrge kvaliteet, väike deformatsioon, paindlik töö ja täitematerjali puudumine. Puuduseks on see, et keevituskeskkonnale on kehtestatud ranged nõuded ja see tuleb läbi viia argoongaasikaitse all. Vastasel juhul põhjustab see reostust, näiteks keevisõmbluse oksüdeerumist ja nitreerimist, mistõttu argooni tarbimine on suur.
2. Elektronkiirkeevitus (EBW)
See on meetod, mis kasutab kiireid elektrone töödeldava detaili pinna pommitamiseks, et genereerida keevitamiseks soojusenergiat. See sobib titaanist ja titaanisulamist plaatide, torude ja erikujuliste osade põkk- ja nurgaliitmike jaoks paksusega 0,1–150 mm. ja sülekeevitus. Selle meetodi eelised on see, et seda saab läbi viia vaakumis, vältides gaasireostust, keevisõmbluse sügavuse ja laiuse suhe on suur, deformatsioon on väike ja tõhusus on kõrge. Puuduseks on see, et seadmed on keerukad ja kallid, nõuavad detaili kõrget ettevalmistust ning ei sobi suurte või keeruka kujuga toorikutele.
3. Laserkeevitus (LW)
See on tõhus ja täpne keevitusmeetod, mis kasutab soojusallikana suure energiatihedusega laserkiiri. See sobib titaanist ja titaanisulamist plaatide, torude ja erikujuliste osade põkk- ja nurgaliitmike jaoks paksusega 0,1–10 mm. ja sülekeevitus. Selle meetodi eelised on, et seda saab läbi viia atmosfääris, nõudes ainult külgpuhutud inertgaasi kaitset, suurt keevisõmbluse sügavuse ja laiuse suhet, väikest deformatsiooni ja suurt kiirust. See võib realiseerida automatiseeritud või robotite toiminguid ning seda saab kasutada ka kindalaekas või vaakumkeskkonnas. Paremate ja paremate keevitustulemuste saavutamiseks looge inertgaasi keskkond või vaakumkeskkond. Puuduseks on see, et sellel on ranged nõuded tooriku kliirensile, see ei sobi paksuseinaliseks keevitamiseks ja sobib titaanisulamist täppisstruktuuride keevitamiseks.
4. Plasma kaarkeevitus (PAW)
See on kaarkeevitusmeetod, mis kasutab soojusallikana kõrge temperatuuri ja kiiret plasmakaaret. See sobib titaanist ja titaanisulamist plaatide, torude ja erikujuliste osade põkkliidete, nurgaliidete ja liitekohtade jaoks paksusega 0,5–15 mm. Ringkeevitus. Selle meetodi eeliseks on see, et seda saab läbi viia atmosfääris ning seda tuleb enne ja pärast inertgaasikaitsega puhuda. Keevisõmblusel on suur sügavuse ja laiuse suhe, väike deformatsioon ja kõrge efektiivsus. Puuduseks on see, et seadmed on keerukamad ja nõuavad kõrgemaid parameetreid nagu düüsi ava, ioongaasi voolukiirus ja keevituskiirus ning ei sobi kumera pinnaga või muutuva ristlõikega toorikutele.
5. Jootmine (BW)
See on meetod, mis kasutab madala sulamistemperatuuriga metalli täiteainena, et saavutada metalliühendus ilma mitteväärismetalli sulatamata. See sobib titaanist ja titaanisulamist plaatidele, torudele ja torudele paksusega 0,1–3 mm. Erikujuliste detailide põkk-, nurk- ja sülekeevitus. Selle meetodi eeliseks on see, et seda saab läbi viia normaalsel või madalal temperatuuril, väldib kuumusest mõjutatud tsoone ja gaasisaastet, on väikese deformatsiooniga ja võimaldab saavutada mitmekihilist või mitmekäigulist keevitust. Puuduseks on see, et see nõuab spetsiaalse räbusti ja täiteainete kasutamist, nõuab töödeldava detaili kõrget pinnapuhtust ning ei sobi suurte koormuste või kõrge töötemperatuuriga vuukide jaoks.
Ülaltoodud viis keevitusmeetodit on erinevad ja saame valida vastavalt konkreetsele olukorrale. Konkreetsete tööstusharude jaoks soovitame kasutada laserkeevitustehnoloogiat: 1. Osad autodes, laevades, meditsiinis ja muudes valdkondades. 2. Seadmed elektroonika, side, bioloogia ja muudes valdkondades. 3. Põhikomponendid lennunduses, tuumaenergias, keemiatööstuses ja muudes valdkondades. 4. Põhikomponendid lennunduses, tuumaenergias, keemiatööstuses ja muudes valdkondades.
Titaanisulamist laserkeevituse eelised
1. Laserkeevitus on väga kiire ja keevituslünki pole, seega on sellel väga kõrge keevituskvaliteet.
2. Keevitamisel on pärast teravustamist tekkiva suure võimsustiheduse tõttu väga suur ka keevitussügavus.
3. Kui koht, kus titaanisulamist osi tuleb keevitada, on raskesti ligipääsetav, saab laserkeevitust teha pika vahemaa tagant.
4. Võimalik on titaanisulami mikrokeevitus. Laserkiir võib pärast teravustamist saada väga väikese koha ja seda saab täpselt positsioneerida. Seda saab kasutada suurtes kogustes toodetud mikro- ja väikeste detailide koostekeevitamisel automatiseeritud tootmiseks. (Minimaalne valgustäpp võib ulatuda 0,1 mm-ni)
5. Tulekindlate materjalide, nagu titaanisulam ja kvarts, puhul on laserkeevitus väga mugav ja efekt on väga hea.
6. Õhukeste materjalide või peene läbimõõduga juhtmete keevitamisel ei esine tagasisulamisprobleeme nagu kaarkeevitus.
7. Kiirkeevitust on lihtne automatiseerida ning seda saab juhtida ka digitaalselt või arvutiga.
Kokkuvõtteks võib öelda, et titaanisulami keevitusmeetodi valikul on palju tegureid. Sobiva keevitusmeetodi valimine loob hea keevituskeskkonna titaanisulami keevitamiseks. Laserkeevituse suure kiiruse, suure energia ja suure täpsuse tõttu on see absoluutne valik titaanisulamite keevitamiseks. Parim valik.